समाचार

रबर कन्वेयर बेल्ट को उत्पादन प्रक्रिया

I. कच्चा पदार्थको तयारी (अनुकूलित सूत्रीकरण)

मूल कच्चा माल को तीन कोटिहरु को संचालन अवस्थाहरु अनुसार ठीक अनुपातित छन्:

रबर कच्चा माल

आधार रबर (प्राकृतिक रबर/NR, SBR, EPDM, NBR) + सुदृढीकरण एजेन्टहरू (कार्बन ब्ल्याक, सिलिका) + भल्कनाइजेशन प्रणाली (सल्फर, एक्सेलेरेटरहरू) + कार्यात्मक additives (एन्टिअक्सिडेन्टहरू, पहिरन-प्रतिरोधी एजेन्टहरू, ज्वाला retardants, प्लास्टिसाइजरहरू)।

अनुप्रयोगद्वारा विभेदित: शीर्ष कभर रबर (लगाउन र प्रभाव प्रतिरोध), तल्लो कभर रबर (कम घर्षण), र कोर/स्किम रबर (विशेष गरी शवसँग जोड्नको लागि)।

शव आधार सामाग्री

कपडा कोर: पलिएस्टर (EP), नायलन (NN), वा कपास क्यानभास; उच्च-शक्ति, बहु-तह लोड-असर क्षमता प्रदान गर्दछ।

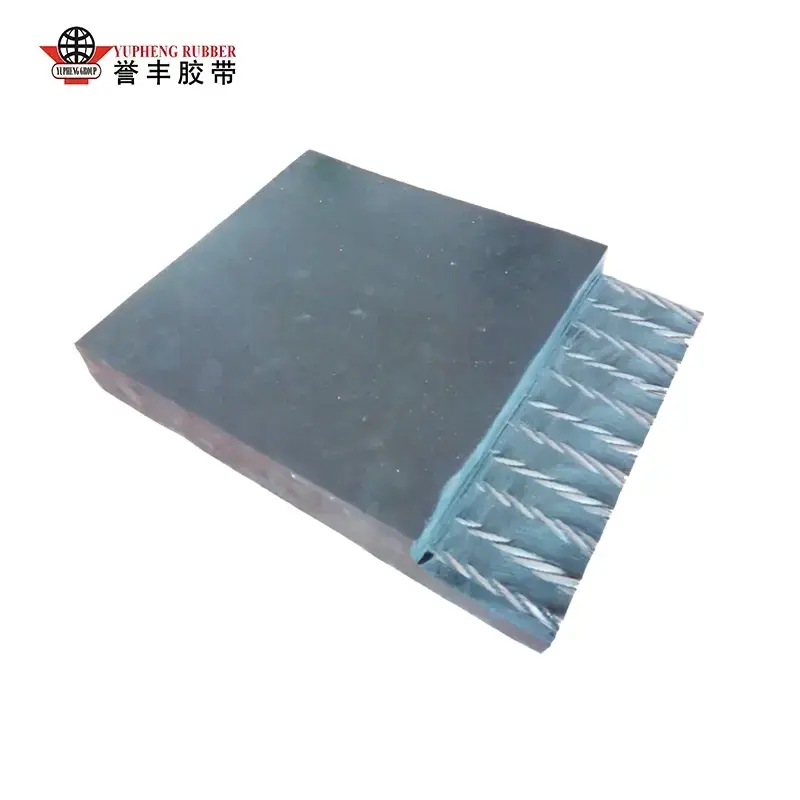
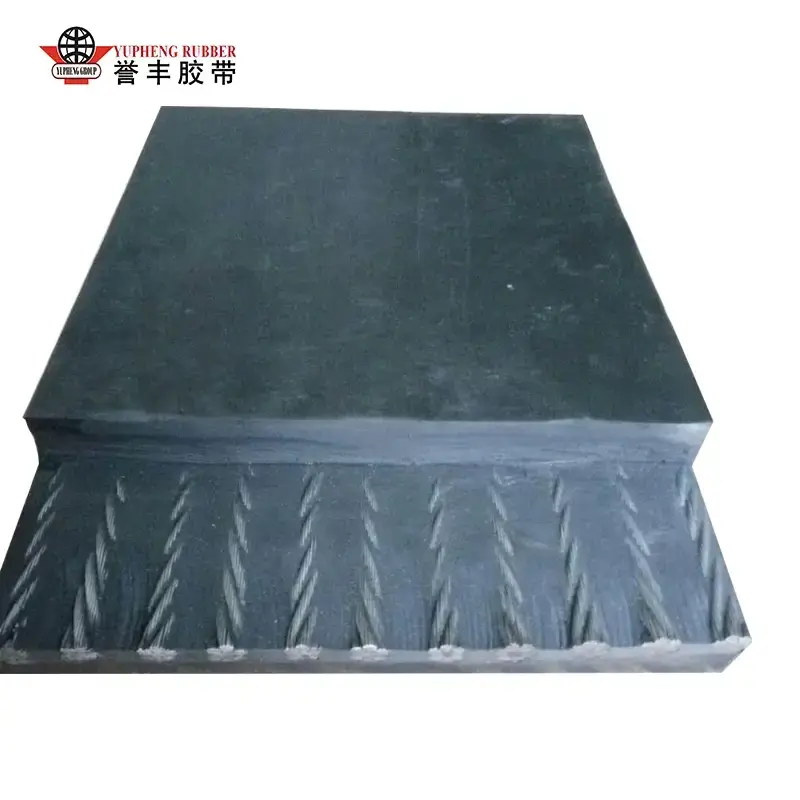
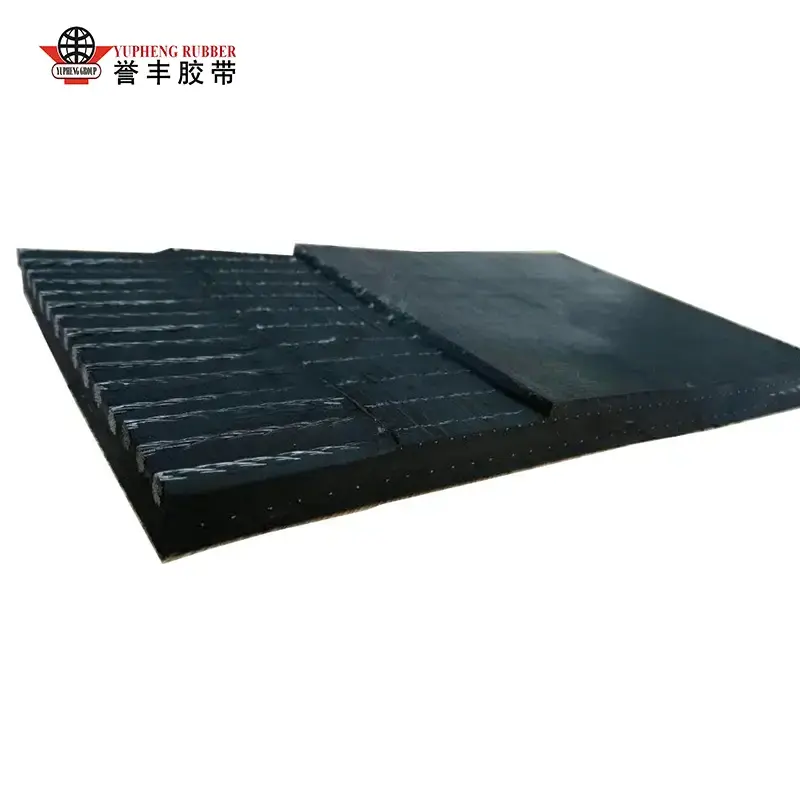
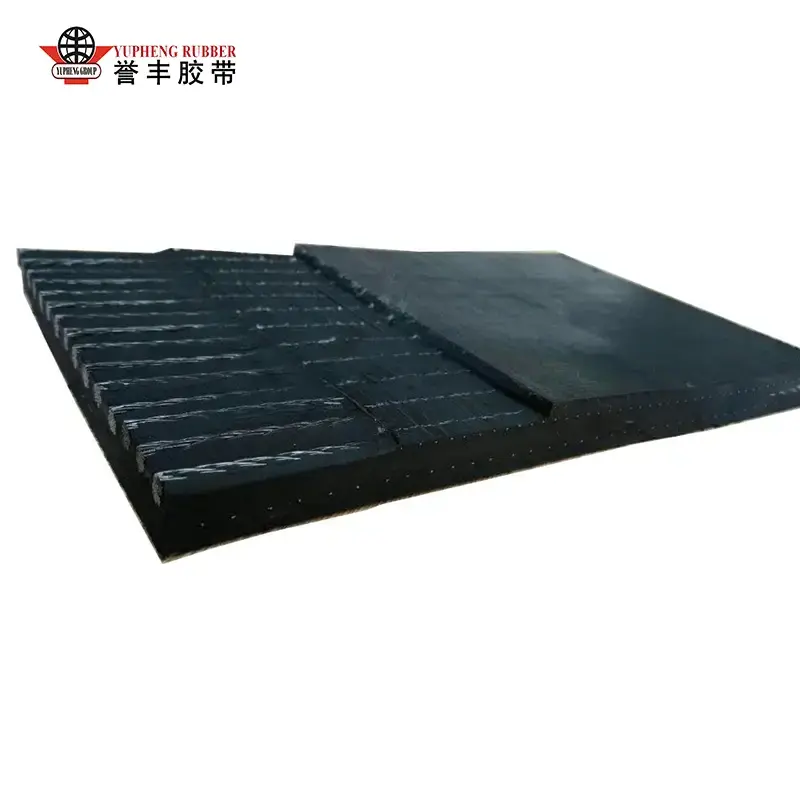
स्टील कर्ड कोर: जस्ती इस्पात कर्ड; लामो दूरी, उच्च-तनाव खनन अनुप्रयोगहरूको लागि डिजाइन गरिएको।

बन्धन एजेन्टहरू

RFL डिप समाधान (Resorcinol-Formaldehyde-Latex): रबर र कपडा वा स्टिल कर्डहरू बीचको विच्छेदन रोक्छ।


II। मिश्रण प्रक्रिया (रबर मिश्रित तयारी; आधारभूत गुणहरू निर्धारण गर्दछ)

कच्चा माल तौलिन्छ र एक संलग्न आन्तरिक मिक्सरमा खुवाइन्छ; मिश्रण उच्च तापक्रम (120-160 डिग्री सेल्सियस) र 10-15 मिनेटको लागि उच्च दबाबमा कार्बन ब्ल्याक र additives आधार रबर भित्र पूर्ण रूपमा फैलिएको सुनिश्चित गर्न हुन्छ, जमघट वा समयपूर्व भल्कनाइजेसन (स्कर्चिंग) लाई रोक्न।

आन्तरिक तनाव कम गर्न थप मिश्रण र चिसोको लागि कम्पाउन्ड खुला मिलमा डिस्चार्ज गरिन्छ।

एक पाना मेसिनले निश्चित मोटाईको पानाहरूमा कम्पाउन्ड थिच्दछ; यी चिसो हुन्छन् र प्लास्टिसिटीलाई स्थिर गर्न ४-२४ घन्टासम्म आराम/परिपक्व हुन दिइन्छ।

नमूनाहरू कठोरता, तन्य शक्ति, र आसंजन शक्तिको लागि परीक्षण गरिन्छ; गुणस्तरहीन ब्याचहरू पुन: प्रशोधन गरिन्छ, जबकि योग्य पानाहरू भविष्यमा प्रयोगको लागि कोटीद्वारा भण्डारण गरिन्छ।


III। शव पूर्व-उपचार (बन्धन बल बढाउनको लागि महत्त्वपूर्ण)

1) कपडा क्यानभास पूर्व उपचार

क्यानभासलाई समतल र घटाइन्छ, त्यसपछि RFL डिप ट्याङ्कीमा डुबेर सुकाइन्छ; यसले क्यानभास फाइबरको सतहमा बन्डिङ फिलिम बनाउँछ, त्यसपछिको डिलेमिनेशन वा विभाजनलाई रोक्छ। 2) इस्पात केबल पूर्व उपचार

ग्याल्भेनाइज्ड स्टिलका केबलहरू डिग्रेजिङ र डिरस्टिङबाट गुज्रिन्छन्, त्यसपछि फास्फेटिङ गरी कुनै नराम्रो फस्फेट तह सिर्जना गर्न सकिन्छ जसले कोर रबरको साथमा पेनिट्रेटिभ टाँसिएको हुन्छ; सबै केबलहरू अर्को चरणको लागि तयारीमा समान तनावमा सीधा हुन्छन्।


IV। क्यालेन्डरिङ + फारमिङ (हरियो बेल्ट उत्पादन गर्न लेयर्ड असेंबली)

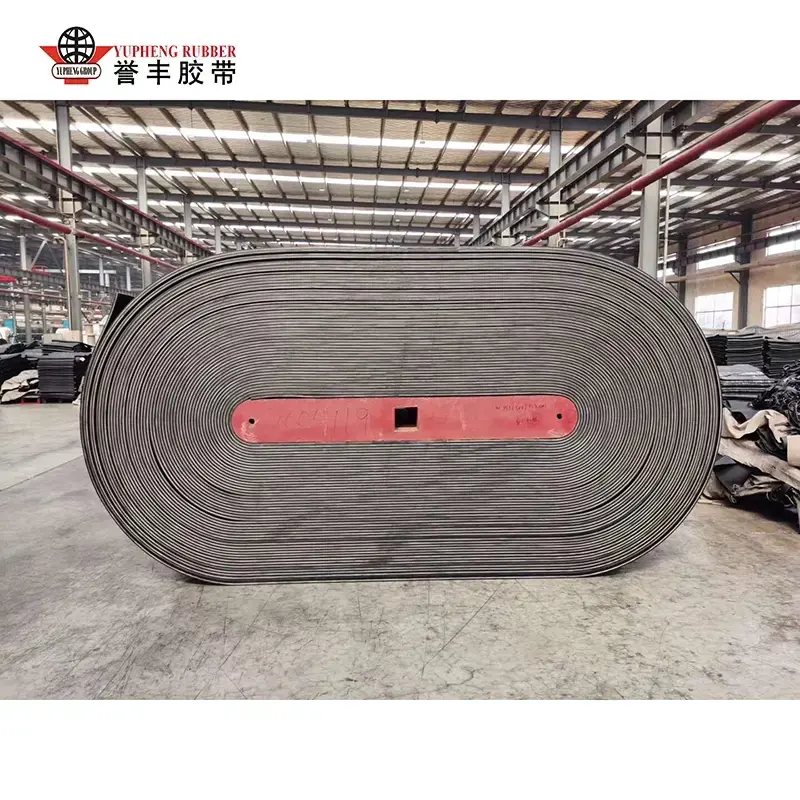
विकल्प A: कपडा-कोरकन्वेयर बेल्टगठन

चार-रोल क्यालेन्डर मार्फत रबर कोटिंग: पूर्व-उपचार गरिएको क्यानभास एकल- वा डबल-साइड रबराइज्ड कपडा उत्पादन गर्नको लागि कोर रबरको पातलो तह दुबै छेउमा समान रूपमा लागू गरी स्थिर गतिमा क्यालेन्डरिङ रोलहरू मार्फत जान्छ;

बहु-तह संयोजन: रबराइज गरिएको कपडा तहहरू डिजाइन अनुसार पङ्क्तिबद्ध र स्ट्याक गरिएको छ (जस्तै, 3, 4, वा 5 तह), कोर रबरको पातलो कोटिंगको साथ तहहरू बीचमा फसेको हावा बाहिर निकाल्नको लागि;

तल र माथि कभर रबर तहहरू लागू गरिन्छ (शीर्ष तह पहिरन-प्रतिरोधी भएको साथ), र किनारा रबर पक्षहरू सील गर्न लागू गरिन्छ;

चिसो-प्रेस गर्ने रोलहरूले हावाका बुलबुले र चाउरीहरू हटाउनको लागि एसेम्बलीलाई कम्प्याक्ट गर्दछ, अनभल्कनाइज्ड हरियो बेल्ट उत्पादन गर्दछ।

विकल्प B: स्टील केबल-कोर कन्वेयर बेल्ट गठन (उच्च-शक्ति अनुप्रयोग)

धेरै स्टिल केबलहरू समान अन्तरालहरूमा व्यवस्थित गरिएका छन् र एक समान लोड वितरण सुनिश्चित गर्नको लागि गठन तालिकामा स्थिर तनाव;

कोर रबरको तल्लो तह तल राखिएको छ, केबलहरू रबरमा समतल इम्बेड गरिएको छ, र केबलहरू बीचको खाली ठाउँहरू भर्नको लागि मध्यवर्ती फिलर रबर तह लागू गरिन्छ;

गाढा माथि र तल कभर रबर तह र छेउ किनारा-सील रबर लागू गरिन्छ;

भ्याकुम कोल्ड-प्रेसिङले एसेम्बलीलाई सुदृढ बनाउँछ, एयर पकेटहरू रोक्छ वा केबल र रबरको बीचमा छाला हुनबाट रोक्छ।

विशेषता व्युत्पन्न उत्पादनहरू

साइडवालहरू, क्लीट्स, र ढाँचाको रबर पानाहरू एकीकृत अर्ध-समाप्त एन्टि-स्लिप वा स्टेप-इन्क्लाइन उत्पादन गर्न गठन गर्दा एकै साथ स्थापना गरिन्छ।कन्वेयर बेल्टहरू। 


V. Vulcanization (कोर उपचार प्रक्रिया; स्थायी रबर क्रस-लिंकिङ)

Vulcanization महत्वपूर्ण चरण हो जसले "नरम कच्चा रबर खाली" लाई उच्च-शक्ति समाप्त उत्पादनमा रूपान्तरण गर्दछ। दुई मुख्यधारा प्रकारका उपकरणहरू प्रयोग गरिन्छ:

फ्ल्याट-बेड Vulcanizing प्रेस (ब्याच प्रक्रिया; साना-देखि-मध्यम चौडाइ वा विशेष बेल्टहरूको लागि)

बेल्ट खाली बहु-तह तातो platens बीच राखिएको छ। प्रक्रिया अवस्थाहरू: तापक्रम 140–160°C, दबाव 1.5-3 MPa, र मोटाईको आधारमा 15 देखि 60 मिनेटसम्म भल्कनाइजेशन समय। उच्च तापमान र दबाब अन्तर्गत, रबर अणुहरू क्रस-लिङ्क हुन्छन्, रबर तहहरू र सुदृढीकरण संरचनालाई एकीकृत सम्पूर्णमा फ्यूज गर्दछ।

निरन्तर ड्रम Vulcanizer (लामो दूरी मानक फ्लैट बेल्ट को ठूलो उत्पादन)

एउटा स्टिल बेल्टले बेल्ट खालीलाई निरन्तर गतिमा तातो, दबाबयुक्त ड्रममा निर्बाध भल्कनाइजेशनको लागि तान्दछ। यो विधि लामो कन्वेयर बेल्ट (लम्बाइमा किलोमिटर) को लागी उपयुक्त छ, एकसमान मोटाई र सेक्शनल जोडहरूको अनुपस्थिति सुनिश्चित गर्दै।

भल्कनाइजेशन पछि, बेल्टले थर्मल विस्तार र संकुचनको कारण क्र्याकिंग वा विकृतिलाई रोक्नको लागि ढिलो, क्रमिक चिसो प्रक्रियाबाट गुज्र्छ।


VI। पोस्ट-प्रोसेसिङ र फिनिशिङ

कूलिङ र सेटिङ: तापक्रम पूर्ण रूपमा कम गर्न र आन्तरिक भल्कनाइजेसन तनाव कम गर्न हावा वा पानी कूलिङ;

किनारा ट्रिमिङ: बेल्ट चौडाइ मानकीकरण गर्न दुवै पक्षबाट अतिरिक्त फ्ल्यास/बरर्स हटाउने;

सतह उपचार: ग्राइन्डिङ, पालिसिङ, र मार्किङ (छाप्ने मोडेल, शक्ति मूल्याङ्कन, विशिष्टताहरू, र उत्पादन मिति);

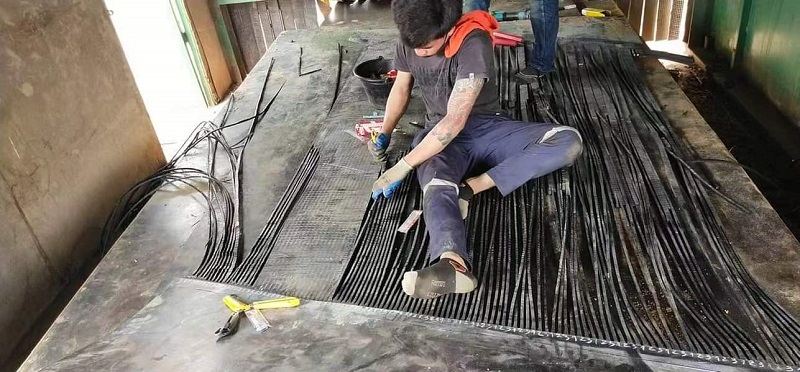
विशेष प्रशोधन: पर्फोरेसन, विशिष्ट लम्बाइमा काट्ने, र आवश्यकता अनुसार समाप्त जोडहरूको तातो-स्प्लिसिङ।


सम्बन्धित समाचार
मलाई एउटा सन्देश छोड्नुहोस्
समाचार सिफारिसहरू
X
हामी तपाईंलाई राम्रो ब्राउजिङ अनुभव प्रदान गर्न, साइट ट्राफिक विश्लेषण र सामग्री निजीकृत गर्न कुकीहरू प्रयोग गर्छौं। यो साइट प्रयोग गरेर, तपाईं कुकीहरूको हाम्रो प्रयोगमा सहमत हुनुहुन्छ। गोपनीयता नीति
अस्वीकार गर्नुहोस्स्वीकार गर्नुहोस्